آلات تقطيع الكرتون الأوتوماتيكية: الدقة، والحد من الهدر، والأتمتة باستخدام وحدات التحكم المنطقية القابلة للبرمجة
في صناعات تغليف الكرتون وتصنيع ألواح الكرتون المموج، تؤثر دقة التقطيع بشكل مباشر على جودة المنتج، واستهلاك المواد، وكفاءة الإنتاج، وعمليات التغليف اللاحقة.
حتى الانحرافات الطفيفة في الأبعاد قد تؤدي إلى رفض المنتجات، وهدر كميات كبيرة من المواد، وتوقف الإنتاج بشكل غير متوقع، خاصة في بيئات التصنيع عالية السرعة.
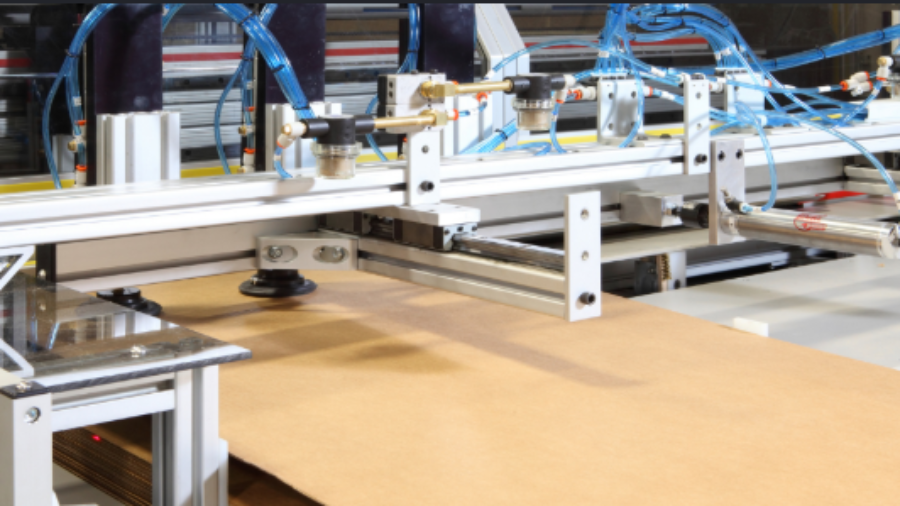
تجمع أتمتة آلات تقطيع الكرتون الأوتوماتيكية بين وحدات التحكم المنطقية القابلة للبرمجة (PLCs)، ومحركات المؤازرة، وأجهزة التشفير، والمستشعرات الصناعية لتنسيق عمليات تغذية المواد، وتحديد المواقع، والقياس، والتقطيع.
تقدم شركة Duos Automation، ومقرها دنيزلي، تركيا، حلولاً هندسية للأتمتة الصناعية لمعدات معالجة الكرتون وألواح الكرتون المموج، بما في ذلك برمجة وحدات التحكم المنطقية القابلة للبرمجة، والتحكم في الحركة المؤازرة، وتكامل الأنظمة الكهربائية، وتحديث الآلات.
تتخذ شركة Duos Automation من مدينة دنيزلي في تركيا مقراً لها، وتقدم حلولاً هندسية للأتمتة الصناعية لمعدات معالجة الكرتون وألواح الكرتون المموج، بما في ذلك برمجة وحدات التحكم المنطقية القابلة للبرمجة، والتحكم في الحركة المؤازرة، وتكامل الأنظمة الكهربائية، وتحديث الآلات.
ما أسباب مشاكل دقة القطع في آلات تقطيع الكرتون؟
لا تُعزى أخطاء الأبعاد في عمليات تقطيع الكرتون دائمًا إلى شفرات القطع أو المكونات الميكانيكية.
في العديد من التطبيقات، يكمن التحدي الرئيسي في الحفاظ على التزامن بين آلية تغذية المواد ونظام القطع.
في بيئات الإنتاج المستمر، يجب أن تعمل سرعة تغذية المواد، وردود فعل المشفر، وتوقيت دورة القطع بتنسيق تام.
تشمل الأسباب الشائعة لعدم دقة قص الكرتون ما يلي:
- انزلاق المادة بين بكرات التغذية
- أخطاء معايرة المشفر أو إعدادات القياس غير الصحيحة
- عدم دقة تحديد موضع محرك المؤازرة
- ضعف التزامن بين آليات القص وسرعة الإنتاج
- إعدادات الماكينة غير الصحيحة لسماكات الكرتون المختلفة
- تأخيرات المستشعر أو عدم دقة اكتشاف المنتج
- الارتداد الميكانيكي وتآكل المكونات
- عدم انتظام تغذية المادة وشدها
قد يتطلب حل هذه المشكلات مزيجًا من الفحص الميكانيكي، وتحسين نظام التحكم، وتطوير أنظمة التحكم في الحركة.
قد لا يؤدي استبدال شفرات القص أو مكونات الماكينة الفردية إلى حل المشكلة الأساسية.
كيف تعمل آلات قص الكرتون ذات التحكم المؤازر؟
تستخدم آلات قص الكرتون ذات التحكم المؤازر أنظمة حركة قابلة للبرمجة لتنسيق عمليات التغذية والقص.
بحسب تصميم الماكينة، يقيس جهاز التشفير حركة المادة، بينما يقوم جهاز التحكم المنطقي القابل للبرمجة (PLC) أو وحدة التحكم بالحركة بحساب موضع القطع المطلوب.
ثم يتم تفعيل آلية القطع وفقًا لمعايير الطول والموضع والتوقيت المبرمجة.
يمكن للأنظمة التي تعمل بالمحركات المؤازرة (Servo-driven systems) دعم ما يلي:
- تغذية دقيقة لألواح الكرتون
- ضبط تلقائي لطول القطع
- تحديد موضع شفرات القطع
- مزامنة آليات القطع الدوارة
- تنسيق عمليات القطع والتجعيد (عمل خطوط الطي)
- ضبط تلقائي ليتناسب مع أبعاد المنتجات المختلفة
تتيح ملفات تعريف الحركة القابلة للبرمجة للمصنعين تكييف عمليات القطع وفقاً لمتطلبات الإنتاج المتنوعة.
ومع ذلك، لا تعتمد دقة القطع على أداء المحركات المؤازرة فحسب.
إذ تؤثر عوامل أخرى -مثل الصلابة الميكانيكية، ودقة المُشفِّر (Encoder)، ودقة التغذية، وخصائص المواد، وخوارزميات التحكم- على نتائج القطع النهائية.
الضبط التلقائي لمقاسات الكرتون من أجل إنتاج مرن
غالباً ما يقوم مصنعو التغليف بمعالجة منتجات مصنوعة من الكرتون أو الكرتون المضلع بمقاسات مختلفة على خط إنتاج واحد.
وقد تؤدي عمليات الضبط اليدوي للآلات إلى زيادة الوقت المستغرق في تغيير إعدادات الإنتاج، وتتطلب تدخلاً متكرراً من المشغلين، كما قد تؤدي إلى تباين في دقة التموضع.
تتيح أنظمة الضبط التلقائي لمقاسات الكرتون للمشغلين تحديد أبعاد المنتج من خلال واجهة التفاعل بين الإنسان والآلة (HMI).
وفي الآلات المجهزة بآليات ضبط آلية مناسبة، يمكن لنظام الأتمتة التحكم في:
- طول وعرض ألواح الكرتون
- مواقع بدء ونهاية القطع
- تحديد موضع الشفرات
- مواقع خطوط التجعيد (الطي)
- سرعة تغذية المواد
- معايير دورة القطع
- كميات الإنتاج وإعدادات الدفعات
يمكن حفظ إعدادات المنتجات المستخدمة بشكل متكرر على هيئة “وصفات” (Recipes) مخزنة في الآلة.
وعند الانتقال من مقاس منتج إلى آخر، يمكن للمشغلين اختيار “الوصفة” المناسبة بدلاً من إدخال كل معامل يدوياً.
تعد هذه الميزة قيّمة بشكل خاص لمصنعي التغليف الذين يتعاملون مع تنسيقات متعددة للمنتجات ويحتاجون إلى تغيير إعدادات الإنتاج بشكل متكرر.
كيف يُمكن للأتمتة تقليل الهدر في تقطيع الكرتون المموج؟
يُعدّ هدر المواد عاملاً هاماً في تكلفة تصنيع الكرتون والتغليف المموج.
قد تؤدي أطوال القطع غير الصحيحة، وعدم انتظام التغذية، وأخطاء إعداد الإنتاج إلى زيادة معدلات الهدر وتقليل كفاءة الإنتاج الإجمالية.
يتطلب تقليل الهدر تقييماً دقيقاً لكلٍ من الأنظمة الميكانيكية وأنظمة التحكم في الأتمتة الصناعية.
قياس دقيق للطول
تتيح أجهزة التشفير وأنظمة التغذية الراجعة للآلة مراقبة حركة المواد وحساب مواضع القطع.
يُعدّ كلٌ من المعايرة الصحيحة والتغذية الموثوقة للمواد أساسيين للحفاظ على دقة القياس.
التحكم في تسجيل الطباعة
بالنسبة للكرتون المطبوع ومواد التغليف، يُمكن لأجهزة الاستشعار البصرية اكتشاف علامات التسجيل والمساعدة في مزامنة موضع القطع مع التصميم المطبوع.
يُعدّ هذا الأمر بالغ الأهمية، خاصةً عندما يجب أن تتوافق القطع مع الرسومات أو خصائص المنتج المحددة مسبقاً.
التحكم في التسارع والتباطؤ
توفر ملفات تعريف حركة محرك المؤازرة تغييرات مُتحكم بها في السرعة أثناء عمليات التغذية والقطع.
يمكن لضبط معايير التسارع والتباطؤ بشكل صحيح أن يقلل من الإجهاد الميكانيكي غير الضروري ويُحسّن استقرار الحركة.
الرفض التلقائي للمنتجات المعيبة
عند تركيب معدات فحص وكشف مناسبة، يمكن توجيه المنتجات التي تم تحديدها على أنها معيبة إلى آلية الرفض.
مراقبة بيانات الإنتاج
تساعد مراقبة المنتجات المرفوضة، وأخطاء القطع، وفترات التوقف، وعدد الإنتاج، المصنّعين على تحديد المشكلات المتكررة وتقييم تحسينات العمليات.
يتطلب تقليل هدر المواد في تقطيع الكرتون نهجًا منسقًا يشمل ميكانيكا الآلات، وبرامج التشغيل الآلي، والتحكم في الحركة، ومراقبة الإنتاج.
آلات تقطيع الكرتون التي يتم التحكم فيها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) ومراقبة الإنتاج
لا يقتصر دور التشغيل الآلي بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) على التحكم في المحركات، وأجهزة الاستشعار، وآليات القطع.
يمكن لأنظمة التحكم الحديثة أيضًا تزويد المشغلين ومديري الإنتاج بمعلومات مهمة حول أداء الآلة.
من خلال لوحة تحكم HMI، يمكن للمصنّعين مراقبة ما يلي:
-
- سرعة الإنتاج الحالية
- إجمالي عدد ألواح الكرتون المُعالجة
- كميات الإنتاج المستهدفة
- وصفات الآلات النشطة
- حالة التشغيل ووقت التوقف
- إنذارات المستشعرات والمحركات
- إشعارات أخطاء القطع
- سجل أعطال الآلة
عند توفر بنية تحتية مناسبة للاتصالات، يمكن نقل بيانات الإنتاج إلى نظام SCADA أو أنظمة مراقبة التصنيع المركزية.
يتيح ذلك للمصنعين تقييم أداء آلات قطع الكرتون كجزء من عملية الإنتاج الشاملة.
تحديث وعصرنة آلات قطع الكرتون
تظل العديد من آلات قطع الكرتون والورق المقوى المضلع صالحة للعمل ميكانيكيًا لفترة طويلة بعد أن تصبح أنظمة التحكم الكهربائية الأصلية الخاصة بها قديمة وغير مواكبة للتطورات.
قد تواجه الآلات القديمة مشكلات تتعلق بتقادم أجهزة التحكم المنطقي القابل للبرمجة (PLC)، أو توقف دعم أنظمة التشغيل (المحركات)، أو محدودية واجهات التشغيل، أو صعوبة توفير قطع الغيار.
وفي مثل هذه الحالات، يمكن أن يكون تحديث آلات قطع الكرتون بديلاً فعالاً لشراء معدات جديدة بالكامل.
قد تتضمن مشاريع العصرنة ما يلي:
-
-
- استبدال أنظمة التحكم المنطقي القابل للبرمجة (PLC) القديمة
- إعادة تطوير برمجيات التحكم في الآلة
- تحديث المحركات المؤازرة (Servo motors) وأنظمة التشغيل الخاصة بها
- تركيب مشفرات (Encoders) ومستشعرات قياس جديدة
- دمج واجهات تشغيل حديثة تعمل باللمس (HMI)
- إضافة نظام آلي لإدارة وصفات الإنتاج
- تحسين التزامن بين عمليات التغذية والقطع
- تجديد خزائن التحكم الكهربائية
- تحديث أنظمة التحكم الخاصة بسلامة الآلة
- تطبيق أنظمة لمراقبة الإنتاج وتشخيص الأعطال
-
قبل البدء في مشروع التحديث، ينبغي على المهندسين تقييم الحالة الميكانيكية للآلة، وتقنية القطع المستخدمة، وتكوين المحركات، والبنية الكهربائية الحالية.
يمكن الاستعانة بحلول الأتمتة لأنظمة قطع الكرتون التي تقدمها شركة “Duos Automation” (Duos Otomasyon) سواء لمشاريع التحكم في الآلات الجديدة أو لتحديث المعدات الصناعية القائمة.
دمج عمليات قص الورق المقوى، وطي الصناديق، وخطوط التعبئة والتغليف
في العديد من المنشآت الصناعية، لا تُعد عملية قص الورق المقوى سوى مرحلة واحدة ضمن دورة إنتاج التعبئة والتغليف المتكاملة.
فبعد القص، قد تحتاج ألواح الورق المقوى إلى عمليات إضافية مثل الطي، أو التجعيد، أو اللصق، أو وضع المنتجات بداخلها، أو التكديس.
وعندما تعمل الآلات بشكل مستقل، فإن التباين في سرعات الإنتاج قد يؤدي إلى ظهور اختناقات وتراكم للمواد بين محطات العمل.
أما أنظمة الأتمتة المتكاملة، فهي تتيح للآلات تبادل إشارات التشغيل وتنسيق تدفق المواد فيما بينها.
على سبيل المثال، يمكن لآلة قص الورق المقوى التواصل مع أنظمة أتمتة طي الصناديق اللاحقة في خط الإنتاج، وذلك لمزامنة تسلسل العمليات الإنتاجية.
كما يمكن تحقيق تكامل أوسع من خلال ربط هذه العمليات بـ أنظمة أتمتة التعبئة والتغليف وأنظمة التكديس على المنصات (الباليتات)، مما يضمن بيئة إنتاج أكثر تناسقاً وتنظيماً.
يساعد هذا النهج الشركات المصنعة على الانتقال من أتمتة الآلات بشكل منفصل إلى التحكم المتكامل في خط الإنتاج بالكامل.
كيفية اختيار نظام الأتمتة المناسب لآلة قص الورق المقوى
إن اختيار بنية الأتمتة الملائمة يتطلب ما هو أكثر من مجرد تحديد العلامة التجارية لوحدة التحكم المنطقي القابلة للبرمجة (PLC) أو قدرة المحرك المؤازر (Servo motor).
يعتمد الحل الأمثل على متطلبات الإنتاج، وتصميم الآلة، وطبيعة عملية القص المطلوبة.
وقبل البدء في تطوير أي مشروع للأتمتة، ينبغي على الشركات المصنعة النظر في الأسئلة التالية:
-
-
- هل المادة المستخدمة هي ورق مقوى صلب، أم ورق مقوى عادي، أم ورق مقوى مموج؟
- هل يتم توريد المادة على شكل ألواح منفصلة أم على هيئة لفائف مستمرة؟
- هل تعتمد الآلة في القص على التقنية الدوارة (Rotary)، أم المقصلة (Guillotine)، أم القوالب (Die cutting)؟
- ما هي سرعة الإنتاج المطلوبة وما هو هامش الدقة المسموح به في القص؟
- كم يبلغ عدد أبعاد المنتجات المختلفة التي ستتعامل معها الآلة؟
- هل تتطلب العملية ضبطاً دقيقاً لمواقع الطباعة (Print registration) أو استخدام أنظمة تحديد المواقع المعتمدة على الرؤية الحاسوبية؟
- هل سيتم دمج الآلة ضمن خط إنتاج قائم بالفعل؟
- هل الهيكل الميكانيكي الحالي للآلة مناسب لعمليات التحديث والتطوير؟
-
تساعد هذه العوامل في تحديد المكونات المناسبة، مثل وحدة التحكم المنطقي القابلة للبرمجة (PLC)، والمحركات المؤازرة (Servo drives)، والمشفرات (Encoders)، والمستشعرات، وتصميم واجهة التشغيل. ينبغي لنظام الأتمتة المُخطط له جيداً أن يتوافق مع القدرات الميكانيكية للآلة، وأن يدعم ظروف التشغيل المحددة لها.
هندسة أتمتة آلات قص الكرتون – شركة Duos Automation (تركيا)
تأسست شركة Duos Automation عام 2018 في مدينة دنيزلي بتركيا، وهي متخصصة في مجالات الأتمتة الصناعية، وبرمجة وحدات التحكم المنطقي القابلة للبرمجة (PLC)، والهندسة الكهربائية، والتحكم في الحركة، وتحديث الآلات.
تعمل الشركة على تطوير حلول التحكم والتكامل للمصنعين في قطاع الآلات الصناعية والمنشآت الإنتاجية.
وفيما يخص مشاريع أتمتة قص الكرتون، تشمل الأنشطة الهندسية تقييم الآلات، وتطوير بنية أنظمة التحكم، وبرمجة برمجيات (PLC)، ودمج محركات المؤازرة (Servo drives)، وتشغيل الأنظمة الكهربائية.
تستطيع Duos Automation تقييم متطلبات التحكم الخاصة بكل مشروع، سواء للمصنعين الذين يطورون آلات جديدة لقص الكرتون، أو للجهات التي تسعى لتحديث معداتها الحالية.
هل تبحث عن خدمات برمجة (PLC)، أو التحكم في الحركة باستخدام محركات المؤازرة (Servo)، أو حلول لتحديث آلات قص الكرتون؟
تواصل مع Duos Automation لمناقشة مواصفات آلتك ومتطلبات الأتمتة الصناعية الخاصة بك.
أسئلة شائعة حول أتمتة قص الكرتون
كيف تعمل آلة قص الكرتون الأوتوماتيكية؟
تقوم آلة قص الكرتون الأوتوماتيكية بتغذية المادة الخام عبر نظام ميكانيكي، ثم قصها وفقاً لأبعاد محددة مسبقاً. وتعمل وحدات التحكم المنطقي القابلة للبرمجة (PLC)، والمشفرات (Encoders)، والمستشعرات، ومحركات المؤازرة (Servo drives) معاً لتنسيق عمليات تغذية المواد وقصها.
ما هي مزايا آلات قص الكرتون التي تعمل بنظام التحكم المؤازر (Servo control)؟*
يوفر التحكم المؤازر إمكانية تحديد المواقع برمجياً، وضمان تكرارية الحركة، والتحكم في التسارع. وتعد هذه الميزات مفيدة بشكل خاص للآلات التي تتعامل مع أحجام مختلفة من الكرتون أو أنماط إنتاج متنوعة.
كيف يمكن تحسين دقة القطع في آلات تقطيع الكرتون المموج؟
يمكن تحسين دقة القطع من خلال معايرة المشفر، وتغذية المواد بثبات، والتحكم الأمثل في الحركة، ومزامنة القطع بشكل صحيح، وصيانة المكونات الميكانيكية.
هل يمكن التحكم في آلة تقطيع الكرتون المموج بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC)؟
نعم. باستخدام المعدات الكهربائية المناسبة وبرامج التحكم، يمكن لوحدة التحكم المنطقية القابلة للبرمجة (PLC) إدارة التغذية والقياس والقطع وعدّ المنتجات وتشخيص أعطال الآلة.
هل يمكن تحديث آلات تقطيع الكرتون القديمة؟
نعم. بناءً على حالتها الميكانيكية وتوافقها التقني، يمكن ترقية الآلات القديمة بوحدات تحكم منطقية قابلة للبرمجة (PLC) حديثة، وواجهات مستخدم رسومية (HMI)، ومحركات مؤازرة، ومشفرات، ومستشعرات صناعية.
ما هو الضبط التلقائي لحجم الكرتون؟
يستخدم الضبط التلقائي لحجم الكرتون عناصر تحكم قابلة للبرمجة وآليات آلية مناسبة لوضع مكونات الآلة وفقًا لأبعاد المنتج المختارة.
هل يمكن للأتمتة تقليل هدر قطع الكرتون؟
يمكن لأنظمة الأتمتة المصممة بشكل صحيح أن تساعد في تقليل أخطاء القطع وفقدان المواد الناتج عن عدم دقة تحديد المواقع أو التزامن. وتعتمد النتائج الفعلية على حالة الماكينة وخصائص المواد ومتطلبات العملية.
هل تقدم شركة Duos Automation خدمات أتمتة ماكينات قطع الكرتون؟
تقع شركة Duos Automation في مدينة دنيزلي بتركيا، وتقدم خدمات هندسة الأتمتة الصناعية، بما في ذلك برمجة وحدات التحكم المنطقية القابلة للبرمجة (PLC)، والتحكم في الحركة المؤازرة، والتكامل الكهربائي، وتحديث الآلات.