Автоматизация станков для резки картона и гофрокартона: точность раскроя, снижение отходов и управление ПЛК
В производстве картонной упаковки и изделий из гофрокартона точность резки напрямую влияет не только на геометрические размеры продукции, но и на себестоимость производства, качество последующих операций и количество технологических отходов.
Особенно на высокоскоростных производственных линиях отклонения даже на несколько миллиметров могут приводить к выпуску бракованной продукции, перерасходу материала и незапланированным остановкам оборудования.
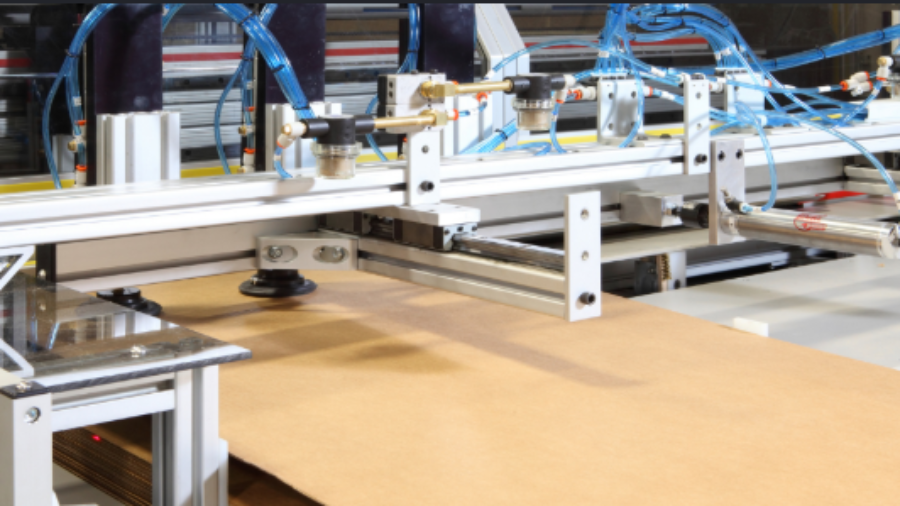
Автоматизация станков для резки картона и гофрокартона обеспечивает согласованное управление подачей материала, измерением длины, позиционированием и резкой с помощью программируемых логических контроллеров (ПЛК), сервоприводов, энкодеров и промышленных датчиков.
Турецкая инжиниринговая компания Duos Otomasyon, расположенная в городе Денизли, разрабатывает решения для автоматизации картонорезательных машин, модернизации существующих систем управления и интеграции оборудования в производственные линии.
Почему возникают ошибки размеров при резке картона?
Отклонения размеров при резке картонных заготовок не всегда связаны с состоянием режущих ножей. Во многих случаях причиной становится нарушение синхронизации между механизмом подачи материала и режущим устройством.
На линиях непрерывной подачи особенно важно согласовать скорость перемещения картона, показания энкодера и момент срабатывания режущего механизма.
Основные причины ошибок резки:
- Проскальзывание подающих роликов и неравномерное перемещение картона.
- Ошибки измерения энкодера или неправильная калибровка.
- Неточное позиционирование сервоприводов.
- Несоответствие скорости режущего механизма скорости производственной линии.
- Неправильные настройки оборудования для определённой толщины картона.
- Задержки срабатывания датчиков или некорректное обнаружение материала.
- Механические люфты и износ узлов оборудования.
Для устранения подобных проблем недостаточно только заменить механические компоненты. Необходимо комплексно оценить архитектуру системы управления, параметры движения и сигналы датчиков.
Как работают картонорезательные машины с сервоприводами?
В машинах для резки картона с сервоприводами движение исполнительных механизмов регулируется ПЛК или специализированным контроллером движения на основании заданных координат и скоростных параметров.
Энкодер отслеживает расстояние перемещения картона, а режущий механизм приводится в действие в соответствии с установленной длиной заготовки и моментом резки.
Основные функции сервоприводов
В зависимости от конструкции оборудования сервосистемы могут использоваться для:
- Точной подачи картонных листов.
- Автоматической настройки длины резки.
- Позиционирования режущих ножей.
- Синхронизации ротационных режущих механизмов.
- Координации операций резки и биговки.
- Автоматического перехода между различными размерами продукции.
Программируемые профили движения сервоприводов обеспечивают гибкость производства, особенно на предприятиях, где одна машина используется для обработки картона различных размеров.
Однако точность резки зависит не только от применения сервоприводов. Важную роль также играют жёсткость механической конструкции, отсутствие проскальзывания материала, разрешение энкодера и качество алгоритмов управления.
Автоматические системы раскроя картона для гибкого производства
Производителям картонной упаковки часто необходимо изготавливать на одной линии коробки и заготовки из гофрокартона различных размеров.
При ручной переналадке оборудования возрастает необходимость вмешательства оператора, а переход между заказами может сопровождаться дополнительными простоями.
Автоматические системы настройки размеров и раскроя картона позволяют задавать параметры продукции через операторскую панель HMI и управлять соответствующими механизмами машины.
При наличии необходимого механического оснащения могут автоматически регулироваться:
- Ширина и длина картонной заготовки.
- Начальная и конечная позиции резки.
- Положение режущих ножей.
- Расположение линий биговки.
- Скорость подачи и резки материала.
- Количество изделий и параметры производственной партии.
Технологические рецептуры, сохранённые в памяти системы управления, позволяют быстро выбирать ранее использовавшиеся размеры картона.
При смене производственного задания оператор выбирает необходимую рецептуру, после чего система выполняет предусмотренные конструкцией машины настройки.
Как снизить отходы при резке гофрокартона?
На предприятиях по производству гофрокартона технологические отходы являются существенной статьёй производственных затрат.
Стоимость сырья, производительность оборудования и разнообразие заказов делают контроль потерь материала особенно важным.
Для уменьшения отходов необходимо оптимизировать не только процесс резки, но и работу всей производственной линии.
Точное измерение длины
Энкодеры и системы обратной связи позволяют контролировать расстояние подачи материала и обеспечивать выполнение резки по заданным параметрам.
При этом необходимо учитывать возможное проскальзывание картона и другие механические факторы.
Контроль печатных меток
При обработке предварительно запечатанного картона фотоэлектрические или оптические датчики могут определять положение печатных меток.
Это помогает синхронизировать резку с расположением изображения на картонной заготовке.
Контролируемое ускорение и торможение
Программируемые профили движения сервоприводов позволяют управлять ускорением и замедлением механизмов подачи и резки.
Это может уменьшать механические нагрузки, возникающие при резких изменениях скорости.
Автоматическое отделение бракованной продукции
При наличии соответствующих датчиков и исполнительных механизмов изделия с выявленными ошибками резки могут направляться в систему отбраковки.
Мониторинг производственных данных
Регистрация количества бракованных заготовок, времени простоев, переходов между заказами и объёмов производства позволяет анализировать причины потерь.
Снижение отходов при раскрое картона требует комплексного подхода, учитывающего характеристики материала, механическое состояние оборудования и возможности системы автоматизации.
Контроль производства на картонорезательных машинах с ПЛК
Современная система управления на базе ПЛК выполняет не только функции управления электродвигателями и режущими механизмами.
Она также позволяет контролировать производственные параметры, регистрировать события и получать информацию о состоянии оборудования.
Через операторскую панель HMI могут отображаться:
- Текущая скорость производства.
- Общее количество разрезанных картонных заготовок.
- Плановое количество изделий.
- Активная технологическая рецептура.
- Состояние работы и остановки оборудования.
- Аварийные сигналы датчиков и приводов.
- История производственных ошибок.
При наличии необходимой коммуникационной инфраструктуры данные могут передаваться в SCADA или централизованные системы мониторинга производства.
Это позволяет анализировать эффективность работы картонорезательного оборудования в рамках всей производственной линии.
Модернизация картонорезательных станков: замена ПЛК и сервоприводов
На предприятиях России и стран СНГ продолжают использоваться картонорезательные машины, механические узлы которых сохраняют работоспособность, однако электрические системы управления уже устарели.
Эксплуатацию такого оборудования могут осложнять:
- Устаревшие электронные платы управления.
- Неисправности электроприводов.
- Ограниченные возможности операторских панелей.
- Сложности с приобретением запасных частей.
- Отсутствие современной системы диагностики.
В подобных ситуациях модернизация ПЛК и сервоприводов может стать альтернативой полной замене оборудования.
Какие работы могут выполняться при модернизации?
- Замена старой системы управления современным ПЛК.
- Разработка нового программного обеспечения машины.
- Обновление сервоприводов и электродвигателей.
- Замена энкодеров и измерительных датчиков.
- Установка сенсорной панели оператора HMI.
- Внедрение системы технологических рецептур.
- Оптимизация синхронизации подачи и резки.
- Модернизация электрического шкафа и компонентов безопасности.
- Разработка системы производственного учёта и регистрации неисправностей.
Перед началом проекта необходимо оценить механическое состояние машины, применяемый способ резки, характеристики электродвигателей и действующую электрическую схему.
Решения Duos Otomasyon для автоматизации картонорезательных машин могут применяться как при разработке новых систем управления, так и при модернизации существующего оборудования.
Интеграция линий резки, складывания и упаковки картона
На предприятиях по производству картонной упаковки резка материала часто является только одним из этапов технологического процесса.
После раскроя картонные заготовки могут передаваться на операции складывания, склеивания, формирования коробок или штабелирования.
Если машины работают независимо друг от друга, различия в производительности могут приводить к накоплению продукции на промежуточных участках и незапланированным остановкам.
Интегрированная система автоматизации позволяет согласовывать работу оборудования с учётом сигналов готовности и состояния последующих машин.
Например, картонорезательная машина может передавать заготовки на автоматизированную систему формирования и складывания коробок.
На следующих этапах технологического процесса могут использоваться системы автоматизации упаковочных линий и оборудование для автоматического палетирования.
Такой подход способствует переходу от автоматизации отдельных машин к комплексному управлению всей производственной линией.
Как выбрать систему автоматизации для резки картона?
При разработке новой системы управления недостаточно ориентироваться исключительно на производителя ПЛК или мощность сервоприводов.
Необходимо учитывать технологические характеристики производства и особенности конкретной машины.
Перед проектированием следует определить:
- Какой материал обрабатывается — обычный картон или гофрокартон?
- Подаётся ли материал отдельными листами или из рулона?
- Какой способ резки используется — ротационный, продольный, поперечный или высечка?
- Каковы требуемая производительность и допустимые отклонения размеров?
- Сколько различных форматов продукции будет обрабатываться на одной машине?
- Требуется ли контроль печатных меток или позиционирование с помощью камеры?
- Необходимо ли интегрировать машину в существующую производственную линию?
- Подходит ли механическая конструкция существующего оборудования для модернизации?
На основании этих данных подбираются ПЛК, сервоприводы, преобразователи частоты, энкодеры, датчики и операторские панели.
Автоматизация машин для резки картона в Турции — Duos Otomasyon
Основанная в 2018 году в городе Денизли компания Duos Otomasyon работает в области промышленной автоматизации, программирования ПЛК, управления движением, проектирования электрических систем и модернизации производственного оборудования.
Компания разрабатывает инженерные решения для промышленных предприятий Турции, включая автоматизацию новых машин и обновление существующих систем управления.
В проектах по автоматизации картонорезательного оборудования могут выполняться:
- Анализ существующей системы управления.
- Разработка архитектуры автоматизации.
- Подбор компонентов управления.
- Программирование ПЛК и HMI.
- Интеграция сервоприводов и датчиков.
- Синхронизация производственных механизмов.
- Интеграция оборудования в общую производственную линию.
Для производителей новых машин и предприятий, планирующих модернизацию действующего оборудования, возможна разработка индивидуальных решений с учётом технического задания.
Если вашему предприятию требуется автоматизация картонорезательной машины, модернизация ПЛК, управление сервоприводами или интеграция производственной линии, свяжитесь с Duos Otomasyon.
Официальный сайт: https://duosotomasyon.com
Часто задаваемые вопросы (FAQ)
Как работает автоматическая машина для резки картона?
Автоматическая картонорезательная машина подаёт материал с помощью транспортирующих механизмов и разрезает его по заданным размерам. Для синхронизации подачи и резки могут использоваться ПЛК, энкодеры, датчики и сервоприводы.
Какие преимущества дают сервоприводы в картонорезательных машинах?
Сервоприводы обеспечивают точное позиционирование, программируемые профили движения и контролируемое изменение скорости. Это особенно полезно для машин, обрабатывающих картон различных размеров.
Как уменьшить погрешность резки картона?
Снизить погрешность помогают правильная калибровка энкодера, контроль подачи материала, оптимизация синхронизации режущего механизма и устранение механических люфтов.
Можно ли управлять станком для резки гофрокартона с помощью ПЛК?
Да. При использовании подходящих датчиков, приводов и контроллеров ПЛК может управлять подачей, измерением длины, резкой и подсчётом готовых заготовок.
Можно ли модернизировать старую картонорезательную машину?
Да. Если состояние механических и электрических компонентов позволяет выполнить модернизацию, возможно обновление ПЛК, HMI, сервоприводов, энкодеров и датчиков.
Что такое автоматическая система настройки размеров картона?
Это система управления, позволяющая выбирать размеры картонных заготовок через операторскую панель и автоматически позиционировать соответствующие механизмы машины при наличии моторизованных регулировок.
Помогает ли автоматизация сократить отходы при резке картона?
Правильно разработанная система автоматизации может уменьшить ошибки измерения и синхронизации резки, сокращая количество бракованных заготовок. Фактический результат зависит от характеристик материала и технического состояния машины.
Где заказать модернизацию ПЛК для картонорезательной машины в Турции?
Компания Duos Otomasyon из Денизли предлагает инженерные решения по программированию ПЛК, управлению сервоприводами, проектированию электрических систем и модернизации промышленного оборудования.