Üretim İzleme Sistemleri
Üretim izleme sistemleri; makine ve üretim hatlarından alınan çalışma, duruş, üretim, çevrim, fire, kalite ve enerji verilerini gerçek zamanlı olarak toplayan, anlamlı göstergelere dönüştüren ve raporlayan dijital sistemlerdir. İşletmeler hangi makinenin çalıştığını, ne kadar üretim yapıldığını, üretimin neden durduğunu ve hedef performansa ne ölçüde ulaşıldığını merkezi olarak görebilir.
DUOS Otomasyon; PLC, sensör, IoT gateway, SCADA, veri tabanı, MES ve ERP altyapılarıyla entegre çalışan üretim izleme çözümleri geliştirir. Sistemler yeni üretim hatlarına uygulanabildiği gibi haberleşme özelliği sınırlı eski makinelere de entegre edilebilir.
Üretim İzleme Sistemi Nedir?
Üretim izleme sistemi, fabrikadaki makine ve hatların performans verilerini otomatik olarak toplayarak üretim yönetiminde kullanılabilecek bilgilere dönüştüren yazılım ve donanım bütünüdür.
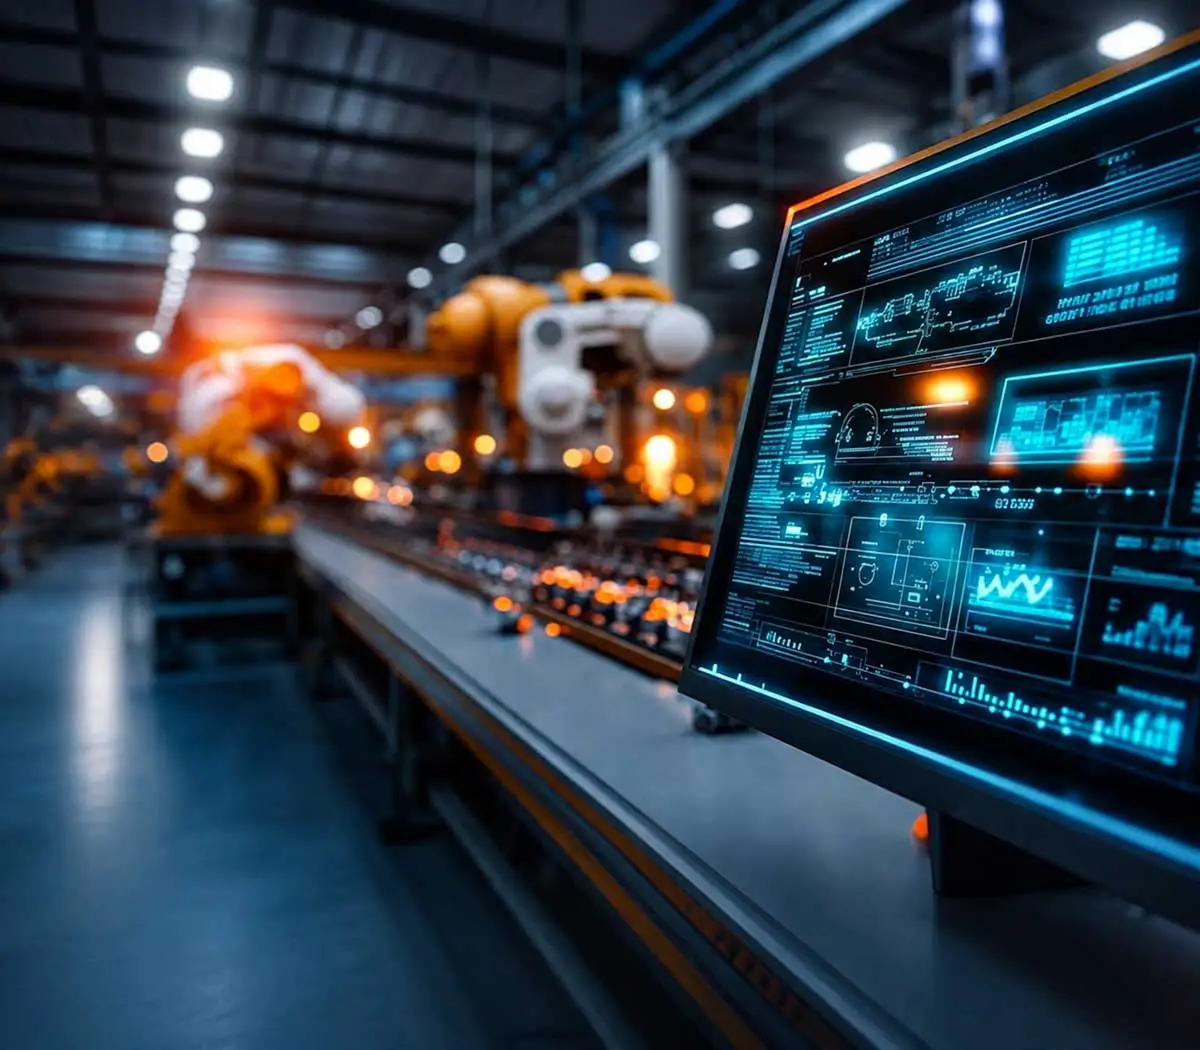
Sistem üzerinden makine durumları, hedef ve gerçekleşen üretim, çevrim süreleri, duruş nedenleri, mikro duruşlar, fire, kalite, OEE, enerji tüketimi ve bakım sayaçları takip edilebilir. Anlık gösterge panelleriyle mevcut durum görülür; geçmiş raporlarla ürün, vardiya, makine veya dönem karşılaştırmaları yapılabilir.
Üretim İzleme Sistemi Nasıl Çalışır?
Sensör, PLC, sürücü, sayaç veya IoT gateway üzerinden alınan sinyaller çalışma, bekleme, arıza, duruş ve üretim gibi standart durumlara dönüştürülür. Veriler zaman damgasıyla merkezi veri tabanına kaydedilir.
Otomatik belirlenemeyen malzeme bekleme, operatör bekleme, fire veya kalite nedeni gibi bilgiler HMI üzerinden girilebilir. Yazılım; çevrim, kullanılabilirlik, performans, kalite ve OEE göstergelerini hesaplar. Sonuçlar gösterge panelleri ve raporlarda sunulur; gerektiğinde MES veya ERP sistemleriyle paylaşılır.
Makinenin temel kontrolü üretim izleme sunucusundan bağımsız çalışmalıdır. Sunucu veya ağ bağlantısı kesildiğinde üretim kontrolünün güvenli biçimde PLC üzerinde devam etmesi, kayıp verilerin ise uygun yerel tamponlama yöntemiyle sonradan aktarılması planlanabilir.
Üretim İzleme Sistemi ile SCADA Arasındaki Fark
SCADA; proses değerleri, alarm, merkezi izleme ve üst seviye kontrol için kullanılan genel bir endüstriyel platformdur. Üretim izleme sistemi ise üretim miktarı, çevrim, duruş, fire, kalite ve OEE gibi performans göstergelerine odaklanır.
İki çözüm birbirinin alternatifi olmak zorunda değildir. Üretim izleme fonksiyonları SCADA üzerinde geliştirilebilir veya bağımsız bir yazılım, veri tabanı ve gösterge paneli altyapısıyla çalışabilir. Uygun yöntem tesisin mevcut sistemleri ve raporlama ihtiyacına göre belirlenir.
Neden Üretim İzleme Sistemi Kullanılmalıdır?
Manuel kayıtlar eksik, gecikmeli veya kişiye bağlı olabilir. Kısa duruşlar kaydedilmeyebilir; gerçekleşen üretim ve kayıplar ancak vardiya sonunda görülebilir. Otomatik izleme sistemi aşağıdaki ihtiyaçlara cevap verir:
- Üretim ve makine durumlarının gerçek zamanlı izlenmesi
- Üretim adetleri ile çalışma sürelerinin otomatik kaydedilmesi
- Plansız ve mikro duruşların görünür hâle gelmesi
- Çevrim süreleri ve darboğazların karşılaştırılması
- Hedef-gerçekleşen üretimin anlık takip edilmesi
- Fire ve kalite kayıplarının ürün ve prosesle ilişkilendirilmesi
- OEE değerlerinin güvenilir saha verisiyle hesaplanması
- Enerji tüketimi ve bakım göstergelerinin izlenmesi
- Yönetim raporlarının otomatik hazırlanması
- MES ve ERP sistemlerine doğrulanmış üretim verisi sağlanması
DUOS Üretim İzleme Sistemi Hizmetleri
İhtiyaç Analizi ve Performans Göstergeleri
İşletmenin çözmek istediği üretim problemleri, mevcut raporları ve veri kaynakları incelenir. Hedef üretim, çevrim, duruş, fire, kalite, enerji ve bakım göstergelerinden hangilerinin izleneceği belirlenir.
Her göstergenin veri kaynağı, hesaplama yöntemi, zaman aralığı, sorumlusu ve doğrulama kuralı tanımlanır. Böylece farklı ekiplerin aynı kavramları ve hesaplama yöntemlerini kullanması sağlanır.
Makine Verilerinin Toplanması
Mevcut PLC'lerden çalışma, alarm, çevrim ve üretim verileri alınabilir. Haberleşme desteği olmayan veya PLC bulunmayan makinelerde ürün sensörü, motor akımı, kontaktör, ikaz lambası, enkoder, enerji analizörü, veri toplama PLC'si ya da uzak I/O kullanılabilir.
Farklı marka ve dönemlere ait makineler uygun endüstriyel protokol, gateway veya ara kontrol sistemiyle ortak platforma bağlanabilir. Gerekli durumlarda yalnızca izleme altyapısı kurularak makinenin mevcut kontrol sistemine müdahale sınırlı tutulabilir.
Makine Durumu ve Duruş Takibi
Üretimde, hazır, malzeme bekliyor, arızalı, ürün değişiminde, bakımda veya haberleşme yok gibi durumlar açık biçimde tanımlanır. Ortak durum modelinin kullanılması, makineler ve vardiyalar arasında karşılaştırılabilir raporlar hazırlanmasını sağlar.
Duruş başlangıcı, bitişi, süresi, makine, alarm, ürün, vardiya ve neden bilgisi kaydedilebilir. PLC alarmından anlaşılabilen nedenler otomatik belirlenir; malzeme veya operatör bekleme gibi nedenler kullanıcı tarafından seçilebilir. Gerekirse seçilen neden vardiya sorumlusu tarafından doğrulanabilir.
Mikro Duruş ve Çevrim Süresi Analizi
Birkaç saniyelik fakat sık tekrarlanan duruşlar otomatik kaydedilerek toplam kayıp süre ve etkilenen üretim miktarı hesaplanabilir. Ürün sıkışması, sensör gecikmesi, besleme düzensizliği veya istasyonlar arası bekleme gibi sorunlar görünür hâle gelir.
Her çevrimin başlangıç ve bitiş zamanı kaydedilerek anlık, ortalama, ideal, en kısa ve en uzun çevrim değerleri izlenebilir. Ürün, reçete veya vardiyaya göre değişen çevrim trendleri; mekanik aşınma, proses değişimi ya da kontrol gecikmelerinin araştırılmasına yardımcı olur.
Hedef ve Gerçekleşen Üretim
Vardiya veya iş emri hedefi anlık üretimle karşılaştırılabilir. Gerçekleşen, kalan miktar, hedefe ulaşma oranı, saatlik hız ve tahmini vardiya sonu sonucu gösterge panellerinde sunulabilir.
Hedef sapmasının kullanılabilirlik, düşük performans veya kalite kaybından hangisiyle ilişkili olduğu ayrıştırılır. Böylece yalnızca sonuç değil, hedefe ulaşılamamasının temel kayıp kategorisi de görülebilir.
OEE Takibi
OEE, ekipman etkinliğini üç bileşenle değerlendirir:
- Kullanılabilirlik: Planlanan üretim süresi içindeki gerçek çalışma oranı
- Performans: Gerçek üretim hızının tanımlanan ideal hıza oranı
- Kalite: Toplam üretim içindeki sağlam ürün oranı
OEE = Kullanılabilirlik × Performans × Kalite
Doğru hesaplama için planlı süre, duruş, ideal çevrim, toplam üretim ve sağlam ürün verilerinin güvenilir olması gerekir. Toplam OEE değeri bileşenleriyle birlikte gösterilir; böylece kaybın duruş, hız veya kalite kaynaklı olduğu anlaşılır.
Fire, Kalite, Alarm ve Bakım Verileri
Sağlam, hatalı ve yeniden işlenen ürün miktarları; ürün kodu, reçete, parti, istasyon, vardiya ve proses değerleriyle ilişkilendirilebilir. Bu yapı, kalite kayıplarının hangi koşullarda arttığını değerlendirmeye yardımcı olur.
Alarm başlangıç-bitiş zamanı, tekrar sayısı ve üretime etkisi duruş kayıtlarıyla birleştirilebilir. En sık tekrarlanan veya en uzun kayba neden olan arızalar raporlanabilir. Çalışma saati, çevrim sayısı, motor akımı ve alarm tekrarları bakım planlarına veri sağlayabilir; üretim izleme sistemi doğrudan bakım yazılımının yerine geçmek zorunda değildir.
Gösterge Panelleri ve Raporlama
Operatör, üretim yöneticisi, bakım, kalite ve enerji ekipleri için farklı ekranlar hazırlanabilir. Kullanıcı yalnızca görevini ilgilendiren hedef, üretim, duruş, çevrim, alarm ve kalite bilgilerini görür.
Vardiyalık, günlük veya aylık üretim; hedef-gerçekleşen, duruş, mikro duruş, çevrim, OEE, fire, alarm ve enerji raporları oluşturulabilir. Raporlar makine, hat, ürün, reçete, vardiya veya iş emri bazında filtrelenebilir.
Enerji İzleme Entegrasyonu
Makine ve hat bazında ölçülen enerji, çalışma-duruş durumu ve üretim miktarıyla ilişkilendirilebilir. Vardiya, reçete veya ürün başına tüketim hesaplanarak boşta çalışma ve enerji yoğun prosesler görünür hâle getirilebilir.
Enerji verisi tek başına tasarruf anlamına gelmez. İyileştirme hedefleri karşılaştırılabilir üretim koşulları ve proje öncesi-sonrası ölçümler üzerinden değerlendirilmelidir.
MES ve ERP Entegrasyonu
İş emri, ürün kodu, reçete, planlanan miktar, parti ve kalite planı üst sistemden alınabilir. Gerçekleşen üretim, fire, duruş, çevrim, kalite ve enerji sonuçları MES veya ERP'ye aktarılabilir.
Veri alışverişinin kapsamı, sıklığı, doğrulama yöntemi ve bağlantı kesintisindeki davranışı önceden belirlenir. Yanlış ya da eksik iş emri verisinin sahadaki üretimi etkilememesi için yetkilendirme ve kontrol kuralları uygulanır.
Veri Güvenliği ve Sistem Sürekliliği
Otomasyon ağının segmentlere ayrılması, rol tabanlı yetkilendirme, güvenli uzaktan erişim ve kullanıcı işlemlerinin kaydedilmesi proje kapsamına göre uygulanır. Sunucu, veri tabanı ve proje dosyaları düzenli olarak yedeklenir; geri yükleme yöntemi test edilir.
Veri kaynaklarında zaman senkronizasyonu sağlanır. Ağ bağlantısı kesildiğinde yerel veri saklama ve bağlantı sonrası aktarım seçenekleri değerlendirilir. Uzaktan erişim gerekiyorsa VPN, güvenlik duvarı ve bağlantı kayıtlarıyla kontrollü yapı oluşturulur.
Test ve Veri Doğrulama
Makine durumları, sayaçlar, çevrimler, alarm-duruş ilişkileri, fire ve kalite girişleri gerçek saha koşullarında kontrol edilir. Hesaplanan değerler PLC sayaçları, manuel gözlem veya mevcut üretim kayıtlarıyla karşılaştırılır.
OEE ve raporların doğru sonuç üretmesi için ideal çevrim, planlı süre, vardiya takvimi ve durum sınıfları doğrulanır. Kullanıcı yetkileri, bağlantı kaybı, yerel veri tamponlama, yedekleme ve geri yükleme senaryoları test edilir.
Yeni Tesis, Mevcut Hat ve Eski Makine Çözümleri
Yeni tesislerde veri noktaları, durum modelleri, PLC etiketleri ve ağ yapısı üretim izleme ihtiyaçlarıyla birlikte projelendirilebilir. Mevcut hatlarda PLC'lerden veri alınarak üretim kontrolüne sınırlı müdahaleyle sistem kurulabilir.
Eski makineler ek sensör, sayaç, veri toplama PLC'si veya IoT gateway ile izleme sistemine dâhil edilebilir. Proje önce pilot bir makine ya da hatta uygulanıp veri yapısı ve raporlar doğrulandıktan sonra tesis geneline kademeli olarak yaygınlaştırılabilir.
Sağlayabileceği Kazanımlar
- Üretim ve makine durumlarının gerçek zamanlı görünmesi
- Manuel kayıt ve rapor hazırlama ihtiyacının azaltılması
- Duruş ve mikro duruşların doğru ölçülmesi
- Çevrim süreleri ve darboğazların görünür hâle gelmesi
- Hedef-gerçekleşen üretimin anlık takip edilmesi
- OEE bileşenlerinin güvenilir verilerle hesaplanması
- Fire ve kalite bilgilerinin prosesle ilişkilendirilmesi
- Alarm ve bakım verilerinin önceliklendirilmesi
- Enerji tüketiminin üretim miktarıyla karşılaştırılması
- İyileştirme çalışmalarının ölçülebilir hâle gelmesi
Kazanımlar; otomatik toplanan veri oranı, rapor hazırlama süresi, duruş nedeni belirleme oranı, plansız duruş, çevrim, saatlik üretim, fire, OEE ve ürün başına enerji gibi göstergelerle değerlendirilebilir. Kesin sonuçlar mevcut üretim koşulları, veri kalitesi ve uygulama kapsamına bağlıdır.
Kullanım Alanları
- Üretim makineleri ve komple üretim hatları
- Kablo, tel çekme, ekstrüzyon ve sarma hatları
- Tekstil, boyahane ve terbiye makineleri
- Haddehane, metal işleme ve kesme sistemleri
- Dolum, ambalaj, etiketleme ve paletleme hatları
- Arıtma, pompa ve yardımcı tesis sistemleri
- Gıda, kimya, plastik ve otomotiv üretimi
- CNC makine parkları ve montaj hatları
- Konveyör, depolama ve lojistik uygulamaları
Proje Sürecimiz
1. Keşif ve hedefler: Makine parkı, mevcut kayıtlar ve izlenecek göstergeler belirlenir.
2. Veri ve mimari tasarım: Veri kaynakları, durum modeli, ağ, sunucu ve entegrasyon yapısı hazırlanır.
3. Saha entegrasyonu: PLC, sensör, sayaç ve gateway bağlantıları kurulur.
4. Yazılım ve raporlama: Gösterge panelleri, duruş-OEE yapısı ve raporlar geliştirilir.
5. Test ve doğrulama: Saha verileri, hesaplamalar, bağlantı kaybı ve güvenlik senaryoları kontrol edilir.
6. Teslim ve yaygınlaştırma: Eğitim, dokümantasyon, yedekler ve tesis geneli uygulama planı sunulur.
Neden DUOS Otomasyon?
- 2018'den bu yana endüstriyel otomasyon deneyimi
- Denizli merkezli, Türkiye genelinde proje ve teknik destek hizmeti
- PLC, SCADA, sensör, veri tabanı ve üst sistem entegrasyonunda bütünleşik yaklaşım
- Yeni ve eski, farklı marka makineleri ortak yapıda birleştirme imkânı
- Pilot uygulamadan tesis geneline ölçeklenebilen çözümler
- Üretim, duruş, OEE, kalite, enerji ve bakım verilerine özel tasarım
- Test, eğitim, dokümantasyon ve satış sonrası teknik destek
Üretiminizi Gerçek Zamanlı İzlemek İçin Teklif Alın
Makine durumlarını, üretim miktarlarını, duruşları, çevrim sürelerini, OEE değerlerini ve enerji tüketimini ortak platformda izlemek istiyorsanız DUOS Otomasyon ile iletişime geçebilirsiniz.
İlk değerlendirme için makine parkı, PLC altyapısı, mevcut üretim kayıtları, takip edilmek istenen göstergeler, rapor ihtiyaçları ve üst sistem bağlantıları paylaşılabilir. Teknik ekibimiz pilot makineden tesis geneline kadar ölçeklenebilen üretim izleme çözümünü oluşturur.
Üretim İzleme Sistemleri İçin Teklif Alın
Sık Sorulan Sorular
Evet. Mevcut PLC’den veri alınabilir ya da ürün sensörü, motor akımı, kontaktör, ikaz lambası, ek PLC veya IoT gateway kullanılarak temel çalışma, duruş ve üretim bilgileri oluşturulabilir.
OEE; kullanılabilirlik, performans ve kalite bileşenlerinin çarpımıdır. Güvenilir sonuç için çalışma-duruş, ideal çevrim, toplam üretim ve sağlam ürün verileri doğru alınmalıdır.
PLC alarmı veya makine durumundan anlaşılabilen nedenler otomatik belirlenebilir. Malzeme veya operatör bekleme gibi bilgiler kullanıcı tarafından seçilebilir ve gerektiğinde doğrulanabilir.
Makine durumları kısa zaman aralıklarıyla kaydedilir. Sık tekrarlanan birkaç saniyelik duruşlar sınıflandırılarak toplam kayıp süre ve etkilenen üretim miktarı hesaplanabilir.
Evet. Vardiya veya iş emri hedefiyle anlık üretim karşılaştırılarak hedefe ulaşma oranı, kalan miktar ve tahmini vardiya sonu sonucu gösterilebilir.
Evet. İş emri ve reçete bilgileri üst sistemden alınabilir; gerçekleşen üretim, fire, duruş, kalite ve enerji sonuçları geri gönderilebilir.
Evet. Üretim izleme sistemi tesis içindeki yerel ağ ve sunucularda çalışabilir. İnternet yalnızca güvenli uzaktan erişim veya harici veri aktarımı gerektiğinde kullanılır.
Saklama süresi; veri noktası sayısı, kayıt sıklığı, sunucu kapasitesi ve işletme ihtiyacına göre belirlenir. Eski kayıtlar ayrı arşiv alanlarına taşınabilir.
Bu hizmet için teklif alın
Size özel çözümlerimiz için hemen iletişime geçin.